介绍
电镀工艺是金属和塑料行业中最重要的工艺之一,用于提高零件的耐腐蚀性、改善外观并赋予其特殊性能。该工艺会使用各种化学溶液和电解液,例如硫酸、盐酸、镍、铬和锌溶液。由于这些液体具有高腐蚀性和毒性,因此其输送和循环需要使用完全安全且耐用的泵。其中,磁力驱动泵是电镀生产线的最佳选择之一。
这类泵由于完全取消了机械密封,并使用磁力耦合器传递扭矩,将流体泄漏的可能性降至零,提高了系统安全性。下文将全面探讨磁力耦合泵的特性、优势、应用以及选择电镀专用泵的技巧。
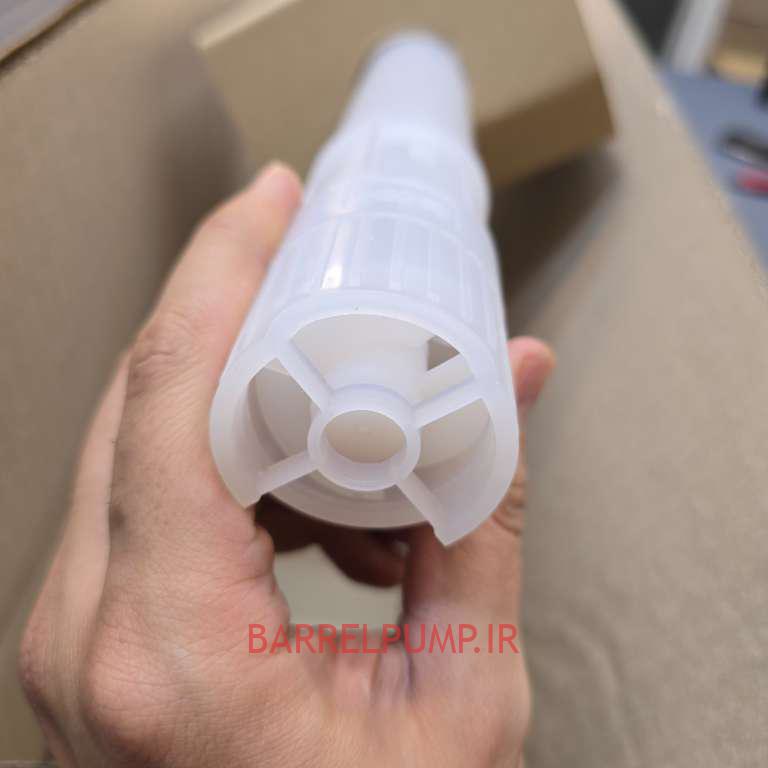
什么是磁力耦合泵?
磁力耦合泵是一种利用磁场传输动力的离心泵,它不是直接将电机轴连接到叶轮。在这种设计中:
-
磁铁组件安装在电机轴上。
-
第二组磁铁位于叶轮上。
-
这两组由一个壳体(分离室)隔开。
-
当电机旋转时,会产生磁场,叶轮开始移动,而无需机械连接。
这样,就不会发生流体泄漏,并且泵无需机械密封即可运行。
电镀为什么要用磁力耦合泵?
电镀液腐蚀性强且敏感。使用传统泵会导致泄漏、腐蚀和快速磨损等问题。磁力泵解决了这些问题:
-
耐化学腐蚀。
泵体和叶轮通常采用PP、PVDF或Teflon材质,耐酸、碱和电解质溶液。 -
由于没有机械密封,因此不会发生流体泄漏
,不存在酸性或有毒物质泄漏的风险。这不仅保护了员工的安全,还降低了维护成本。 -
工作场所安全性高
许多电镀溶液具有毒性和致癌性。采用无泄漏设计的磁力泵可降低安全风险。 -
降低维护成本
机械密封是传统泵维护中最昂贵的部件之一。磁力泵取消该部件可降低维护成本并延长设备的使用寿命。 -
可靠的长期性能:
这些泵提供稳定、无故障的性能,特别是在连续(24 小时)电镀生产线中。
磁力耦合泵在电镀行业的应用
磁力泵应用于电镀生产线的各个部分:
-
槽内电镀液循环
-
将电解质转移到过滤系统(压滤机或筒式过滤器)
-
泵送洗涤酸和碱
-
溶液回收和再循环系统
-
转移辅助化学品,如氯、次氯酸钠或增白剂
电镀磁力泵的常用技术规格
这些泵的规格因品牌和型号而异,但通常在以下范围内:
-
流量(容量):每分钟20至1000升
-
泵送高度(扬程): 4至30米水柱
-
主体材质: PP(聚丙烯)或PVDF(耐氟塑料)
-
叶轮材质: PP、PVDF或Teflon
-
温度范围: PP 最高可达 80°C,PVDF 最高可达 120°C
-
电机类型:三相或单相电动机,IP55或更高

电镀用磁力泵材质种类
泵体和叶轮材料的选择应根据镀液类型而定:
-
PP壳体泵:适用于低浓度的硫酸、盐酸等稀酸。
-
PVDF 主体泵:适用于铬酸或高温等较强的溶液。
-
采用特氟龙组件的泵:适用于高腐蚀性和敏感条件。
电镀用磁力泵知名品牌
在伊朗市场,外国品牌和国内制造商都很活跃:
-
国外品牌: Iwaki(日本)、March(美国)、Pan World(日本)、FTI(美国)
-
国产品牌: Atlas Mag、Chemipump、Sialatpump、Pumpiran(具体化工型号)
磁力耦合泵在电镀中的优缺点
没有完美的设备。了解这些泵的优缺点将有助于您做出更好的选择:
优点:
-
无泄漏
-
耐化学品
-
维护更轻松
-
比机械密封泵的寿命更长
缺点:
-
初始价格比普通泵更高
-
对固体颗粒的敏感性(可能损坏陶瓷轴承)
-
需要为解决方案选择合适的材料
电镀磁力耦合泵的选择要点
为了做出正确的选择,您需要考虑几个关键参数:
-
溶液类型和化学浓度→决定是否使用PP、PVDF或Teflon。
-
温度和工作条件→在80度以上的温度下,绝对推荐使用PVDF。
-
所需流量及扬程→必须与镀槽及过滤系统的容量相匹配。
-
打造优质制造商品牌→使用信誉良好的品牌可延长使用寿命。
-
是否存在固体颗粒→ 如果溶液中含有颗粒,最好在泵前使用在线过滤器。
结论
磁耦合泵因其无泄漏设计、高耐化学性和低维护成本而成为电镀生产线的最佳选择。这些泵在循环酸性溶液、将电解液输送至过滤系统以及泵送敏感化学品方面性能可靠安全。
根据溶液类型、流量、扬程和操作条件选择合适的泵至关重要。虽然这些泵的初始价格高于传统型号,但从长远来看,由于维护成本降低且安全性提高,它们被认为是一项非常经济的投资。